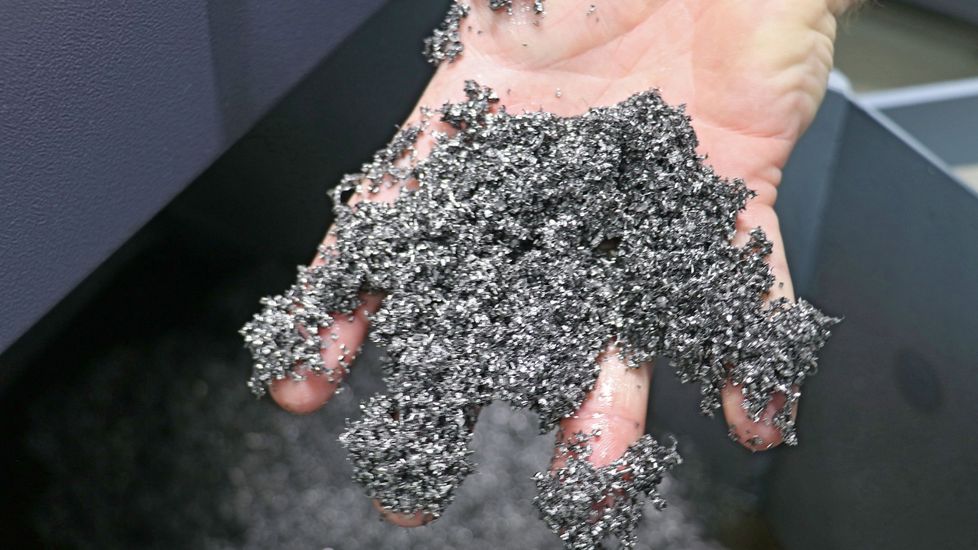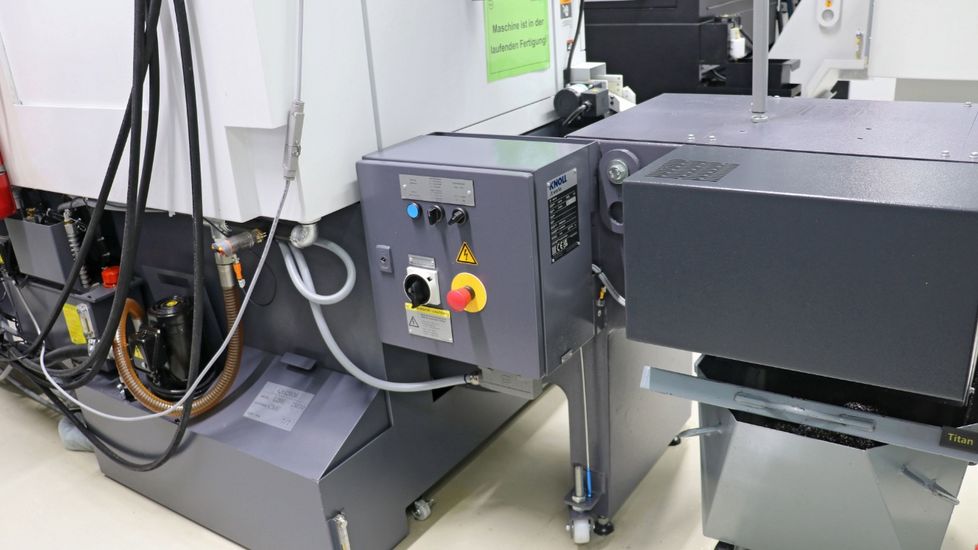
Anwender von Langdrehautomaten stehen häufig vor einem Problem, wenn lange Dreh- und kleine Frässpäne gleichzeitig anfallen. Denn dann sind klassische Scharnierbandförderer überfordert. Anstatt alle Späne aus der Maschine zu fördern, fallen die kleinen Späne durch den Spalt zwischen den Scharnierplatten und verschlammen in kurzer Zeit Tank und Fördersystem. Medizintechnik- und Knochenschraubenproduzent Hermann hat mit einem KNOLL Plattenbandförderer eine sehr effiziente Problemlösung gefunden.
Reine Drehbearbeitung – gibt’s die (hierzulande) noch? Fast alle Drehmaschinen sind heutzutage mit Fähigkeiten zum Bohren, Fräsen und anderen Bearbeitungen ausgestattet. Anwender nutzen angetriebene Werkzeuge und Frässpindeln zur Komplettbearbeitung, so dass manche von einer Drehmaschine fallende Teile eher die Bearbeitung durch eine Fräsmaschine vermuten lassen.
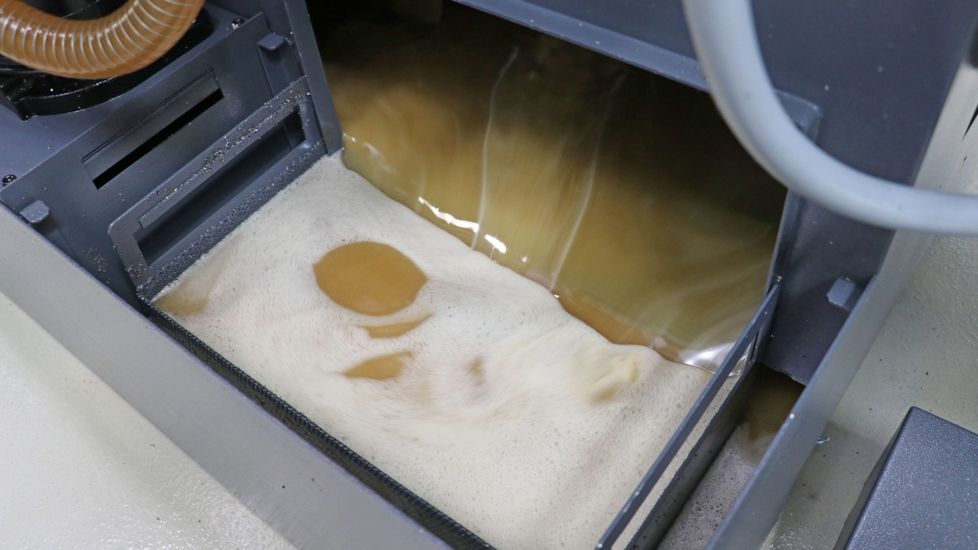
Doch so effizient die Komplettbearbeitung von Stangenmaterial ist, beim Langdrehen können damit Schwierigkeiten einhergehen, zum Beispiel beim Späneabtransport aus der Maschine: Während die üblicherweise entstehenden langen Drehspäne vom klassischen Scharnierbandförderer problemlos zum Container abtransportiert werden, passieren die feinen Bohr- und Frässpäne die Scharnierplatten. Sie werden in den Maschinenbehälter gespült und verschlammen zunehmend das Kühlschmierstoff-Tanksystem. Auch zur KSS-Aufbereitung nachgeschaltete Filter verschmutzen vorzeitig, und vor allem bei leichten Spänefraktionen aus Aluminium oder Titan kann es zum Worst-Case-Szenario kommen: Die erforderliche Kühlung der Maschine und Werkzeuge bleibt aus, die Maschine steht still – Produktionsausfall.
Praxisbeispiel: Knochenschrauben aus Titan
Mit solchen Herausforderungen sah sich Hermann Medizintechnik in Fridingen konfrontiert. Der renommierte Hersteller von Implantaten und Instrumenten setzt für die Produktion von Knochenschrauben vor allem moderne Citizen Langdrehautomaten vom Typ Cincom L20 ein. Wolfgang Epple, Abteilungsleiter Drehen, beschreibt: „Diese Schrauben sind anspruchsvolle Bauteile aus Titan, bei denen heutzutage die Drehbearbeitung eine eher untergeordnete Rolle spielt. Denn die Schrauben enthalten zahlreiche Querbohrungen, Einfräsungen und Planflächen.“ An einer beispielhaften Schraube von knapp 3 mm Außendurchmesser und 80 mm Länge weist er auf den Torx-Schraubenkopf hin, der mit einem 0,3 mm-Fräser präzisionszerspant wird: „Bei einer Tiefe von 1,3 mm müssen wir eine Toleranz von 14 µm einhalten.“
Bei all diesen Bearbeitungen entstehen winzige, sehr leichte Titanspäne. „Die meisten problematischen Späne entstehen beim Gewindewirbeln“, erklärt der gelernte Dreher und Industriemeister. Das Rohmaterial – meist drei Meter lange Titanstangen mit sechs Millimeter Durchmesser – erhält von einem neunschneidigen Wirbelapparat die Schraubenkontur im gewünschten Durchmesser. Die Menge der anfallenden kleinen Späne sammelte sich bei Hermann Medizintechnik im Scharnierbandförderer, im Tank und in nachgeschalteten Einheiten an.
Eduard Schoener, der fürs Drehen zuständige Prozessoptimierer, berichtet: „Schon nach kurzer Zeit war der KSS-Behälter verschmutzt, und die leichten, aufschwimmenden Späne behinderten den Ölfluss, so dass wir das ganze Förderband ausbauen und die Wanne ausräumen mussten. Ein großer Aufwand, der jeden Monat ein bis zwei Tage Maschinenstillstand bedeutete.“
Die Alternative: ein Plattenbandförderer
Das darf nicht sein, sagte sich Eduard Schoener, und wandte sich mit seinem Problem an KNOLL Maschinenbau, Bad Saulgau, ein bei Hermann Medizintechnik seit langem geschätzter Partner fürs KSS- und Spänemanagement. Den dortigen Spezialisten für den Spänetransport war das Problem bekannt und eine Lösung bereits weit fortgeschritten. Vertriebsmitarbeiter Matthias Wachter berichtet: „Das war Anfang 2025. Damals konnten wir unserem Kunden den Tausch des Scharnierbandförderers gegen den Prototyp eines Plattenbandförderers anbieten, den wir erst kürzlich speziell für solche Langdrehautomaten angepasst hatten.“
Plattenbandförderer waren schon länger im KNOLL-Programm, allerdings bis dahin nur für größere Maschinen. Die Cincom-Maschinen (wie auch andere Langdreher) haben jedoch ein niedrigeres Maschinenbett. Deshalb entwickelte KNOLL die Spezialvariante mit kleineren Borden etc., die unter diesen Maschinen Platz findet.
So funktioniert der Plattenbandförderer
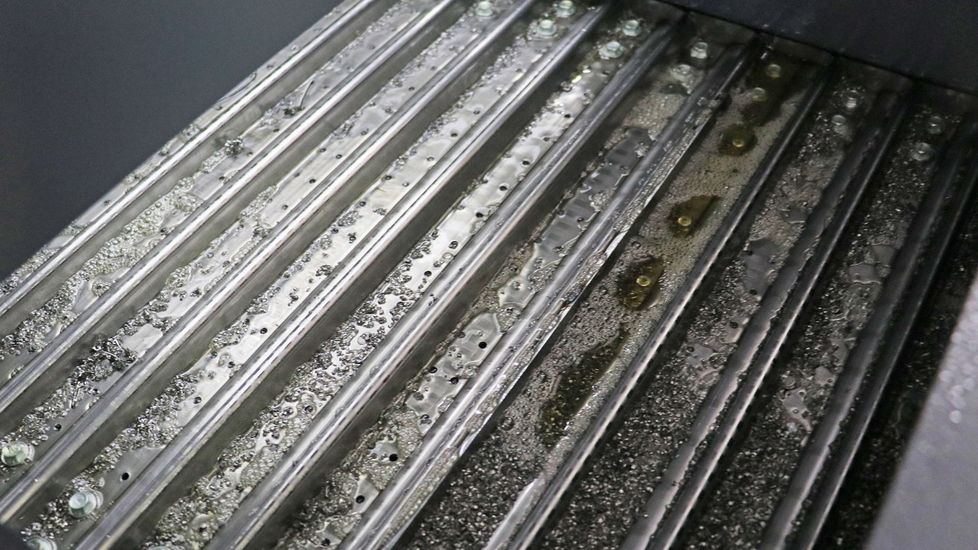
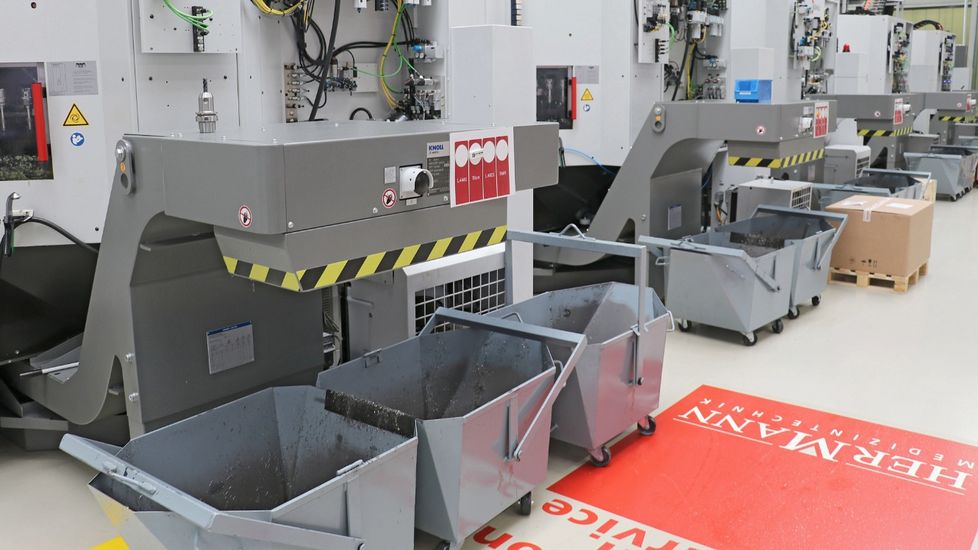
Grundsätzlich sind Plattenbandförderer ähnlich wie Scharnierbandförderer aufgebaut, nur dass statt der Scharniere Platten vorhanden sind. Diese bilden ein formschlüssiges Band, durch das sich kaum noch Späne spülen können. Für den Einsatz an Werkzeugmaschinen mit Nassbearbeitung ist das Band gelocht, so dass das Kühlschmiermedium abfließen und dem Bearbeitungsprozess erneut zugeführt werden kann.
Die Teststellung des für Langdrehautomaten modifizierten Förderers war bei Hermann Maschinenbau ein voller Erfolg. „Der Plattenbandförderer hat von Anfang an tipptopp funktioniert“, freut sich Prozessoptimierer Schoener. „Daher haben wir unsere zweite Cincom L20 Maschine zur Schraubenproduktion identisch nachgerüstet.“
Die Investition macht sich schnell bezahlt
Als Mitte 2026 eine weitere Citizen Cincom L20 geliefert wurde, enthielt diese bereits den beschriebenen Plattenbandförderer. Matthias Wachter erklärt: „Der Erfolg dieses Förderbands für Langdrehautomaten war so durchschlagend, dass wir das Produkt noch im Jahr 2025 in unser Standardprogramm aufgenommen haben. Auch Citizen bietet mittlerweile unseren Förderer im Katalog für die Cincom-Drehmaschinen an.“
Drehabteilungsleiter Epple resümiert: „Für uns hat sich die Situation gewaltig verbessert. Es genügt jetzt, wenn wir die Maschine ganz nach Wartungsplan einmal im Jahr reinigen. Das heißt, wir gewinnen pro Maschine jeden Monat ein bis zwei Tage Produktionskapazität, so dass sich die Investition schnell amortisiert.“
Außerdem hebt Epple die Prozesssicherheit hervor, die durch den zuverlässigen Späneabtransport gewachsen ist: „Unsere Schraubenmaschinen sind für den personalfreien Wochenendbetrieb ausgelegt. Dafür brauchen wir zwingend ein sauberes Medium, das uns unter konstantem Hochdruck zur Verfügung steht.“
Konstanter Hochdruck ist unabdingbar
Damit spielt der gelernte Dreher und Industriemeister auf weitere KNOLL-Produkte an, die für die Schraubenherstellung unentbehrlich sind: die Hochdruckanlagen LubiCool®. Wolfgang Epple erwähnt: „Wir haben auf unseren Citizen-Maschinen zur Schraubenproduktion jeweils eine Tiefbohreinheit, die nur mit KSS-Hochdruckversorgung funktioniert. Diese Bearbeitungsoption ist für uns sehr wichtig, weil wir viele kanülierte Schrauben herstellen.“
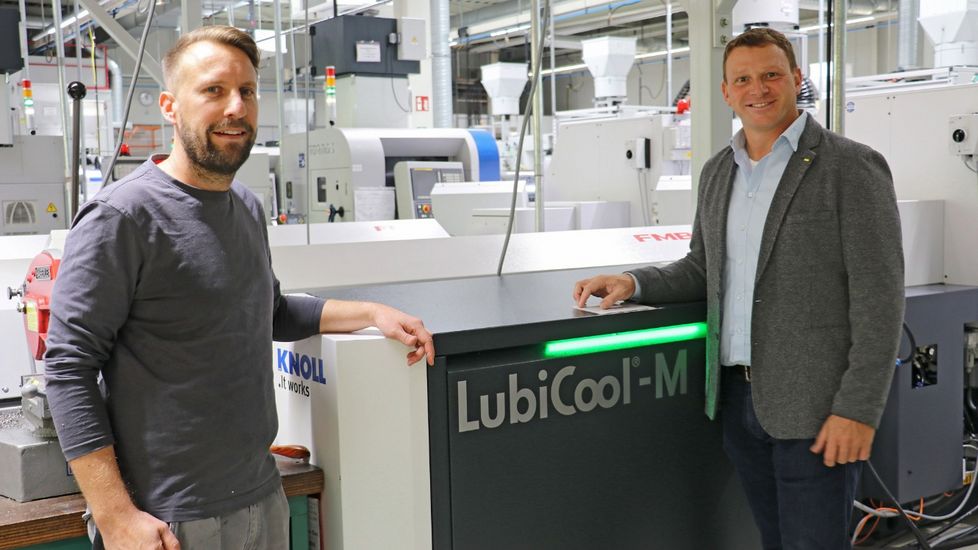
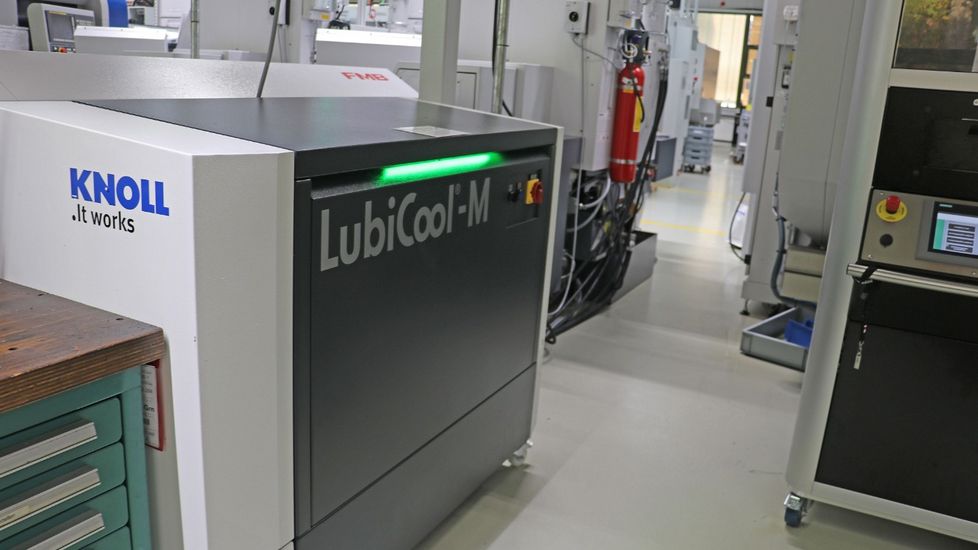
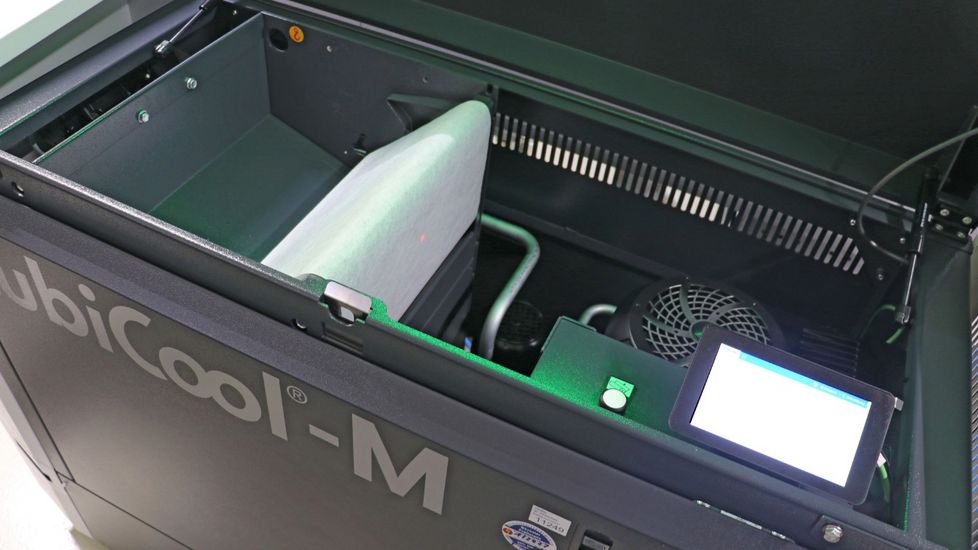
Bei Hermann Medizintechnik häufig verwendete Tieflochbohrer haben einen Durchmesser von 1 bis 2 mm und sind bis zu 150 mm lang. Diese Einlippenbohrer besitzen einen inneren KSS-Kanal mit maximal 0,4 mm. „Um die Kühlung zuverlässig an die Schneide zu bringen, brauchen wir einen Druck zwischen 130 und 150 bar, und zwar konstant“, erklärt Epple. „Diese Werte liefert uns die KNOLL Hochdruckanlage LubiCool®-M, auch wenn zwei oder drei Ventile gleichzeitig geöffnet sind. Das macht den Unterschied zu manch anderem Anbieter.“
Die Investition macht sich schnell bezahlt
Den Hochdruck benötigt das Team um Wolfgang Epple auch an den Drehstählen, um den Span definiert abführen zu können und speziell für den Wirbelapparat. Denn ohne Kühlung würde dort eine Temperatur entstehen, die schnell zu Funken und einem Brand führen könnte. „Zudem erreichen wir durch die Hochdruckversorgung sehr lange Werkzeugstandzeiten und entsprechend reduzierte Kosten“, ergänzt Eduard Schoener. Er hebt auch die Filterleistung des LubiCool®-M hervor: „Diese Hochdruckanlage ist mit einer Vliesrolle ausgestattet, die eine Filterfeinheit von bis zu 20 µm gewährleistet. Die Standzeit des Filtermediums ist länger als ein Jahr, was sehr geringe laufende Betriebskosten bedeutet.“
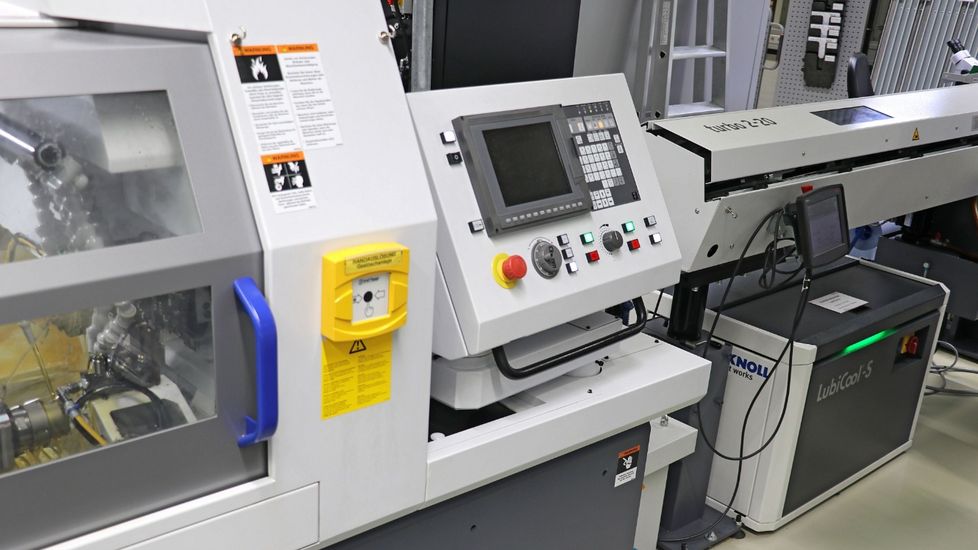
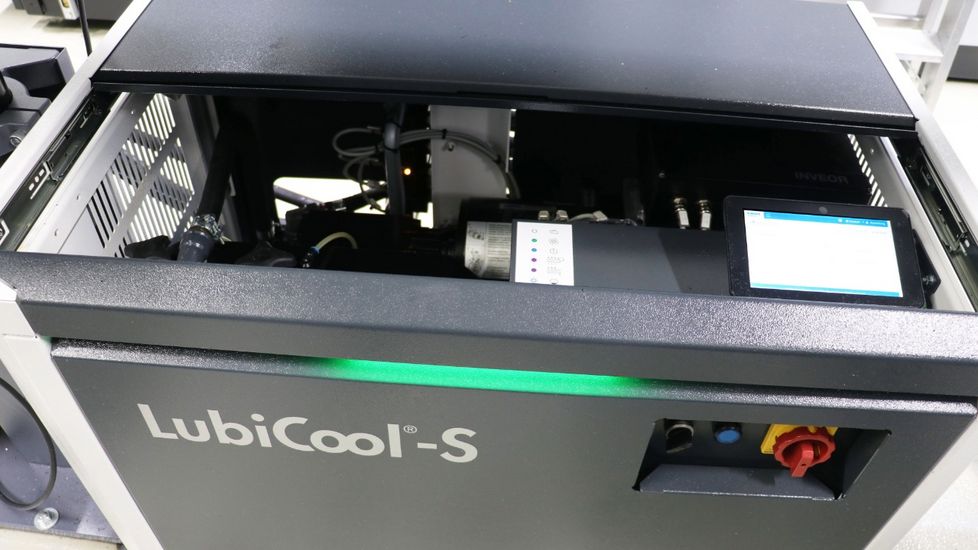
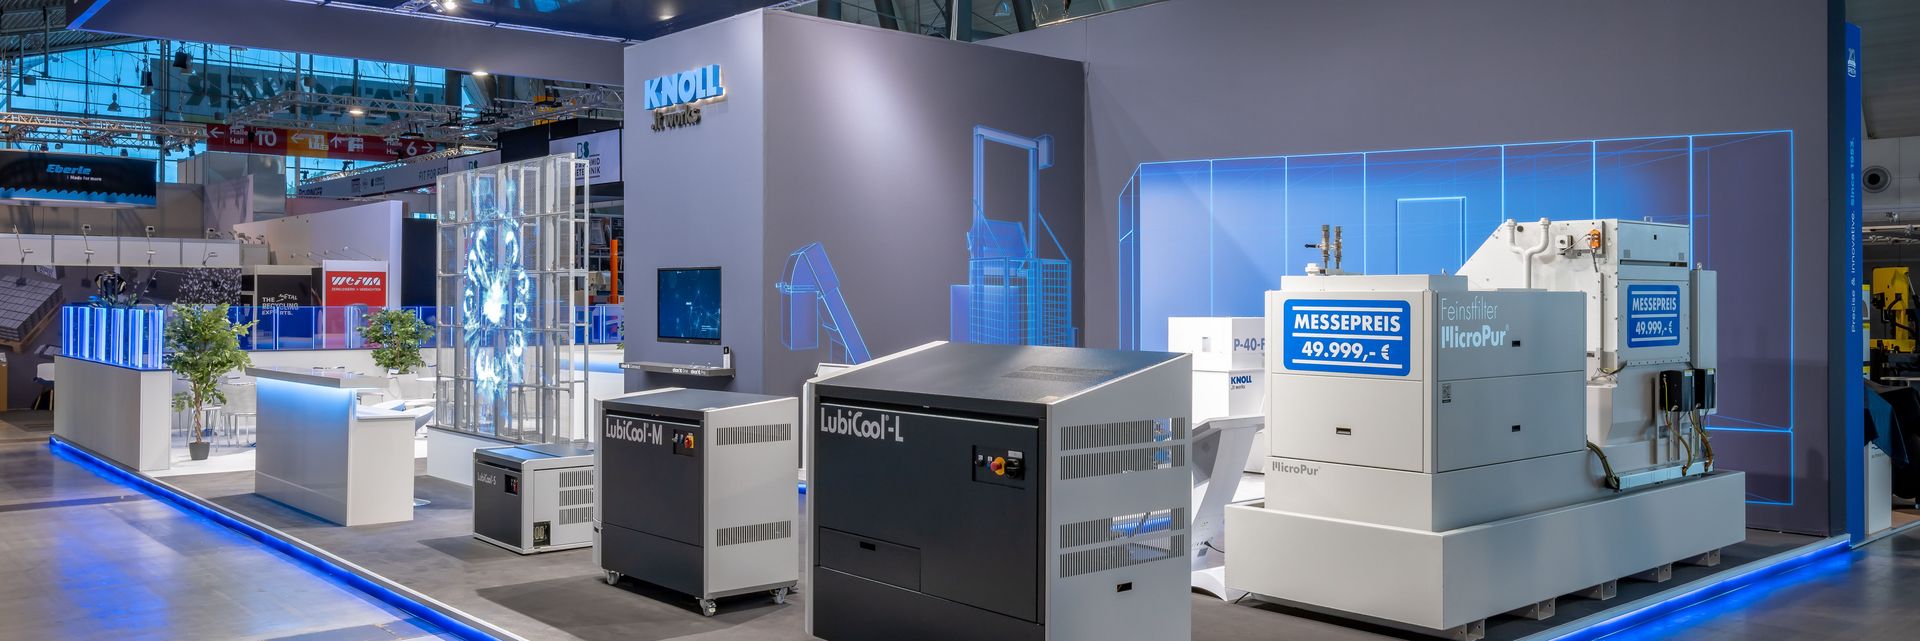
Die Qualität der KNOLL Hochdruckanlagen LubiCool®-M überzeugte Eduard Schoener schon vor einigen Jahren. Doch die M-Variante ist ein Beistellgerät, das mit seinen Abmessungen von 1496 x 600 x 1198 mm nicht überall Platz findet. Mit dem KNOLL LubiCool®-S (985 x 635 x 663 mm) gibt es jedoch eine kleinere Variante, die unter jeden Stangenlader passt. „Wir haben mittlerweile in drei LubiCool®-S Hochdruckanlagen investiert. Denn diese bringen einen Druck von bis zu 100 bar, was für unsere Citizen ATC-Langdrehautomaten und die darauf laufenden Bearbeitungen vollauf genügt.“
Ein Partner, wie man ihn sich wünscht
Der Wartungsaufwand ist auch beim LubiCool®-S gering. Die dort verbaute Filterkartusche muss nach etwa sechs Monaten gewechselt werden, was aber kein großer Aufwand ist, wie Wolfgang Epple bestätigt. Explizit hebt der Abteilungsleiter Drehen die gute Partnerschaft mit KNOLL hervor: „Die KNOLL-Mitarbeiter stehen uns umgehend zur Seite, wenn irgendein Problem auftaucht. Nicht nur beim Drehen, sondern auch in der Fräsabteilung, in der alle 23 Hermle-Bearbeitungszentren mit KNOLL-Späneförderern und -Filteranlagen ausgestattet sind. Der Service ist einfach spitze.“ Eduard Schoener ergänzt: „Die ganze Zusammenarbeit ist vorbildlich. Das war auch bei der Teststellung des Plattenbandförderers so. Da kam regelmäßig ein KNOLL-Mitarbeiter, um zu sehen, ob alles funktioniert und um seine Unterstützung anzubieten. Das bekommt man definitiv nicht von jedem Ausrüster.“
Hermann Medizintechnik…
… besteht seit über 65 Jahren und ist heute ein mittlerweile in der dritten Generation familiengeprägtes Unternehmen. Die Produktpalette reicht von chirurgischen und endoskopischen Instrumenten über Implantate aus Reintitan und Titanlegierungen bis hin zu kundenspezifischen Sonderinstrumenten diverser Operationsdisziplinen. Das international anerkannte Unternehmen beschäftigt rund 90 Mitarbeiter und beliefert Kunden aus über 60 Ländern. Seit September 2026 ist Hermann Medizintechnik ein Teil der SPI Group, einem wachsenden Verbund von Medizintechnik-Unternehmen.
Hermann Medizintechnik GmbH
Württemberger Straße 26
78567 Fridingen
Tel.: +49 7463 9967-0
info(at)hermann-medizintechnik.de
www.hermann-medizintechnik.de